Добро пожаловать в Шаньдунская компания экологических технологий Wit Co., Ltd.







Оборудование для получения сверхчистой воды для производства полупроводников: ключевые характеристики помимо удельного сопротивления (TOC, количество частиц, металлы)
Sep 18, 2026
Для производителей полупроводников оборудование для получения сверхчистой воды (UPW) оценивается не только по удельному сопротивлению. Хотя показатель >18.2 MΩ·cm является эталонным значением из учебников — и часто единственным критерием, указанным в закупочных чек-листах, — он отражает лишь ионную чистоту. При производстве пластин снижение выхода годной продукции обусловлено не объёмной проводимостью, а загрязнителями молекулярного масштаба, не выявляемыми измерением удельного сопротивления: остатками органического углерода, вызывающими зарождение микродефектов при фотолитографии; частицами размером менее 20 nm, которые могут замыкать затворные структуры или внедряться в диэлектрические слои; а также ионами металлов, таких как Fe, Ni или Cu, на уровне ppt, которые катализируют окисление или мигрируют под напряжением смещения. Эти параметры — TOC, количество частиц и содержание металлов — не являются второстепенными спецификациями. Они представляют собой основные факторы отказов.
Контроль общего органического углерода (TOC) требует не только УФ-окисления и дегазации. Для достижения TOC ниже 1 ppb необходимо подавлять выщелачивание из материалов трубопроводов (например, выделение экстрагируемых веществ прокладками EPDM), устранять участки образования биоплёнки в зонах с низким расходом и обеспечивать мониторинг в реальном времени с пределами обнаружения ниже ppb, а не проводить периодический отбор разовых проб. Обычные системы UPW часто не справляются с этой задачей, поскольку рассматривают TOC как этап очистки после финишной полировки, а не как системное проектное ограничение. Выбор материалов, гидродинамика и пассивация поверхностей должны быть согласованы начиная с предварительной очистки. Один эластомерный уплотнитель или недостаточно пассивированный сварной шов из нержавеющей стали может повысить TOC на 0.3–0.5 ppb при длительной эксплуатации — чего достаточно для всплеска дефектов при литографии по техпроцессу 3nm.
Контроль частиц представляет иную задачу: речь идёт не только о фильтрации, а об *образовании частиц*. Фильтры удаляют частицы; системы UPW должны предотвращать их появление. Это зависит от механической стабильности — насосов с подавлением вибраций, коллекторов с ламинарным потоком и приведения клапанов в действие без турбулентности — а также от качества обработки поверхности. Электрополированная нержавеющая сталь 316L с Ra < 0.4 µm снижает адгезию и отслаивание частиц; неметаллические смачиваемые компоненты (например, диафрагмы с покрытием PFA) исключают металлические продукты износа. Ещё важнее, чтобы счётчики частиц были откалиброваны для обнаружения частиц менее 20 nm с использованием прослеживаемых до NIST латексных сфер, а не только частиц размером 50 nm и более. Системы, сертифицированные по SEMI F63, могут сообщать «<1 частица/mL при ≥25 nm», однако это ничего не говорит о диапазоне 10–19 nm, в котором чувствительность фоторезиста для EUV достигает максимума. Для полноценной квалификации необходим встроенный мониторинг в нескольких точках: до УФ-обработки, после мембраны и в точке потребления — каждая точка должна иметь независимую калибровку и пороги сигнализации, привязанные к допустимым пределам отклонений процесса.
Загрязнение металлами — наиболее коварный параметр. Удельное сопротивление маскирует ионные металлы только тогда, когда они полностью диссоциированы и равномерно распределены. Однако в распределительных контурах UPW локальная коррозия — даже микроскопический питтинг в зонах термического влияния сварных швов — вызывает кратковременные выбросы металлов, не обнаруживаемые датчиками объёмного удельного сопротивления. Эти всплески осаждаются на пластинах во время циклов промывки, создавая скрытые пути утечки. Эффективный контроль основан на трёх взаимозависимых уровнях: во-первых, совместимость материалов (например, титан или высокочистый PFA для критически важных участков контура); во-вторых, непрерывные онлайн-датчики ICP-MS или электрохимические датчики, способные обнаруживать Fe, Al и Na на уровне ≤10 ppt; в-третьих, динамические протоколы пассивации — кислотные или окислительные промывки, синхронизированные со скоростью потока и температурой, — которые стабилизируют оксидные слои, не внося новых загрязнений. Одной статической пассивации недостаточно: она деградирует при термоциклировании и прерывании потока.
Эти требования меняют архитектуру системы. Предварительную очистку больше нельзя рассматривать как стандартную подготовку исходной воды. Мембраны обратного осмоса должны задерживать не только двухвалентные ионы, но и низкомолекулярные органические вещества (например, остатки диметилсульфоксида из суспензии CMP). Блоки электродеионизации требуют слоёв смолы с градуированными характеристиками и контроля плотности тока, чтобы предотвратить образование продуктов разложения органических веществ. А на стадиях финишной полировки необходимо интегрировать двухволновое УФ-излучение (185/254 nm) с каталитическим окислением, а не только фотолизом, для минерализации устойчивых соединений, таких как перфторированные поверхностно-активные вещества.
Такой уровень интеграции объясняет, почему системы UPW для передовых фабрик всё больше отличаются от стандартных решений для фармацевтики или энергетики. Это также поясняет, почему компании в области экологических технологий с глубокими знаниями в сфере технологической воды, особенно имеющие подтверждённый опыт создания высокогерметичных систем с низким выщелачиванием для регулируемых отраслей, привносят применимую строгость в проектирование UPW. Например, технологии, разработанные для генерации диоксида хлора при жёстких требованиях к чистоте, такие как технология приготовления диоксида хлора типа W1 (низкое отрицательное давление), демонстрируют, как точное дозирование химических реагентов, выбор инертных материалов и мониторинг остаточных концентраций в реальном времени применяются в различных критически важных системах водоподготовки. Те же принципы предотвращения следовых металлов, минимизации органики и подавления частиц применимы как при обеззараживании сверхчистой промывочной воды, так и при получении окислителя для циклов очистки на месте.
В конечном счёте, валидация оборудования UPW должна перейти от испытаний, ориентированных на соответствие требованиям, к моделированию отказов на основе физических закономерностей. Если счётчик частиц показывает «0», но карты дефектов пластин демонстрируют периодическую кластеризацию, проблема заключается не в датчике, а в неучтённом отслаивании частиц, вызванном потоком. Если TOC остаётся стабильным при снижении выхода годной продукции, причиной могут быть неокисляемые кремнийорганические соединения, проходящие через УФ-реакторы. Удельное сопротивление остаётся необходимым показателем, но его уже недостаточно. Реальная спецификация — не число. Это отсутствие измеримого влияния на характеристики устройств на протяжении тысяч пластин. Для этого требуются контрольно-измерительные средства, материаловедение и системное мышление, а не очередная отметка в листе спецификаций.


Предыдущая:Больше нет контента
Следующая:Больше нет контента
Рекомендуемые новости
") Оборудование для получения сверхчистой воды для производства полупроводников: ключевые характеристики помимо удельного сопротивления (TOC, количество частиц, металлы)
 Почему автоматические дозирующие установки с пропорциональным регулированием по расходу и срабатыванием по pH дают разные результаты при нейтрализации сточных вод
 Руководство по выбору автоматической дозирующей установки: подбор типа насоса, логики управления и точности калибровки в соответствии с матрицей воды
 Как работают генераторы хлорита натрия: электрохимическое получение, требования к чистоте исходного сырья и контроль стабильности выхода
 Генератор хлорита натрия или поставка реагентов наливом: совокупная стоимость владения для производства дезинфицирующих средств на месте
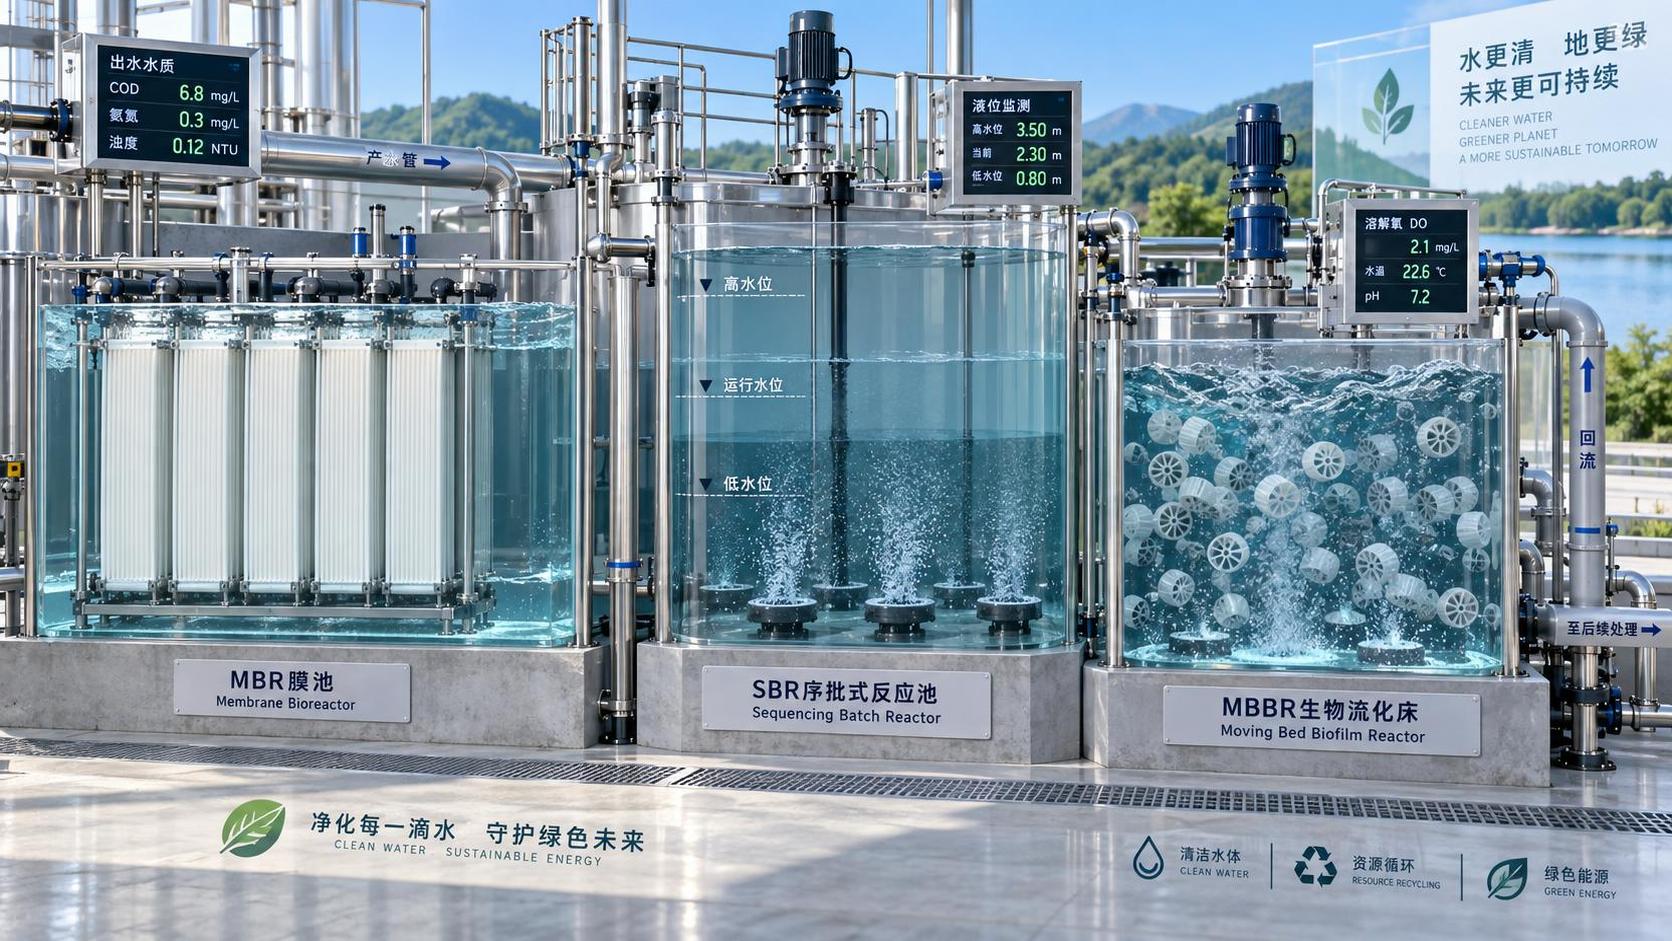
 без ущерба для соответствия нормативным требованиям") Как сравнить цены на очистные сооружения сточных вод на основе разных технологий (MBR, SBR и MBBR) без ущерба для соответствия нормативным требованиям


ПОЛУЧИТЬ БЕСПЛАТНОЕ КОММЕРЧЕСКОЕ ПРЕДЛОЖЕНИЕ
Обязательства по обслуживанию: после получения вашего сообщения наш специалист свяжется с вами в кратчайшие сроки, чтобы обеспечить эффективную и профессиональную сервисную поддержку.
